Nouvelles
Maison / Nouvelles / Actualités de l'industrie / comment fabriquer de la fibre de polyester : applications, critères de sélection et conseils pratiques


comment fabriquer de la fibre de polyester : applications, critères de sélection et conseils pratiques
Oct 14,2026
Qu’est-ce que le Tex dans les textiles ? L'unité de densité linéaire que tout acheteur doit connaître
Oct 07,2026
Matériau du tissu de canapé expliqué : comment comparer la durabilité, les types de tissage et le coût
Sep 30,2026
Les non-tissés expliqués : en quoi les tissus contrecollés diffèrent des textiles tissés et tricotés
Sep 23,2026
Le matériau spandex expliqué : propriétés d'étirement, rapports de mélange et pratiques d'usinage
Sep 09,2026La fibre de polyester est du polyéthylène téréphtalate (PET), un polymère de condensation construit à partir de deux monomères pétrochimiques : l'acide téréphtalique purifié (PTA) et le monoéthylène glycol (MEG).
Certaines gammes plus anciennes utilisent encore du téréphtalate de diméthyle (DMT) au lieu du PTA. Le polymère obtenu est identique, mais la voie DMT dégage du méthanol comme sous-produit, de sorte que les usines de fibres modernes préfèrent le PTA, qui ne produit que de l'eau pendant l'étape d'estérification.
Le PET de qualité fibre est défini par sa viscosité intrinsèque (IV), normalement comprise entre 0,60 et 0,70 dL/g. La résine au-dessus de 0,72 dL/g est plus rigide et mieux adaptée à la qualité des bouteilles, tandis qu'en dessous de 0,55 dL/g, la matière fondue se transforme en filament trop faible pour être étirée de manière fiable.
Les additifs entrent avant le filage : le dioxyde de titane crée un éclat semi-terne ou totalement terne, les mélanges maîtres donnent une couleur teinte dans la masse et les stabilisants thermiques protègent le polymère lors de l'étirage à haute température.
Une variante moins courante, le polycyclohexylènediméthylène téréphtalate (PCDT), utilise un glycol différent et offre une meilleure résilience pour les fils d'ameublement. Plus de 95 % de la fibre de polyester produite dans le monde est du PET, le processus décrit ici commence et se termine donc avec ce polymère.
La polymérisation a lieu avant le filage, et la consistance de cette étape détermine tout ce qui suit.
Le MEG et le PTA réagissent d’abord entre 190 et 230 °C sous pression pour former du téréphtalate de bis(2-hydroxyéthyle), un intermédiaire de faible poids moléculaire. La deuxième étape se déroule entre 260 et 280 °C sous vide pendant que l'excès de MEG est éliminé par distillation et que les chaînes polymères se développent. Les composés d'antimoine, de titane ou de germanium catalysent la réaction et le processus s'arrête lorsque la masse fondue atteint la cible IV.
Le PET fondu est ensuite extrudé en brins, refroidi dans de l'eau réfrigérée et coupé en copeaux d'environ 3 à 4 mm. Les copeaux sont cristallisés et séchés jusqu'à une humidité inférieure à 30 ppm avant de pouvoir être à nouveau fondus. L'eau attaque le PET à la température de filage et brise la chaîne moléculaire, donc un copeau humide signifie un filament faible.
Le filage par fusion convertit les copeaux de PET séchés en filaments continus en une seule opération ininterrompue et constitue l'étape la plus rapide de toute la chaîne.
La vitesse d'enroulement est le principal levier : une vitesse plus élevée imprime une plus grande orientation moléculaire dans le filament, ce qui réduit le taux d'étirage nécessaire plus tard et produit un fil avec un profil de retrait différent.
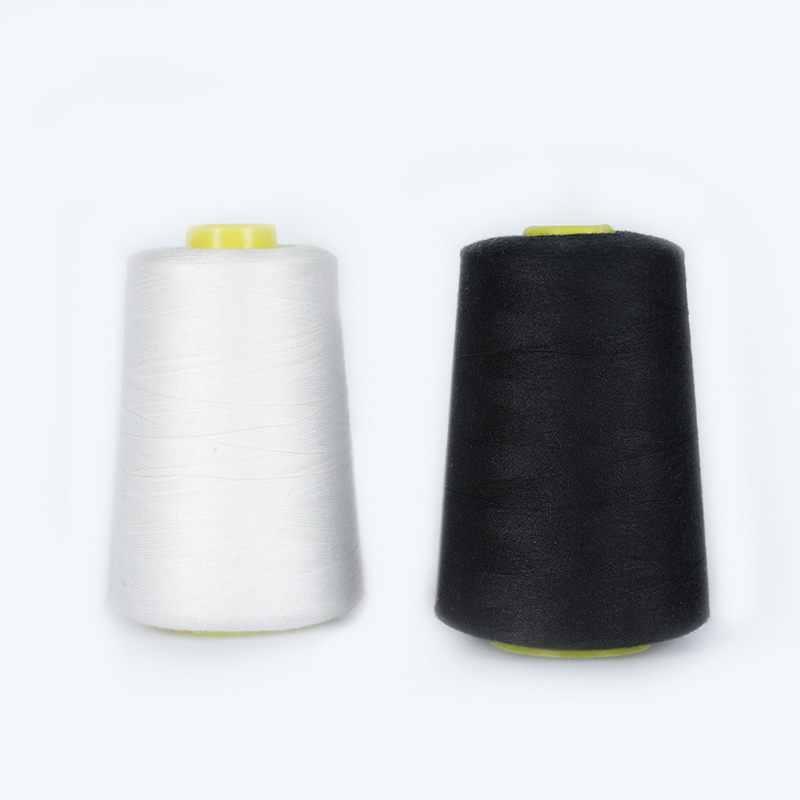 Fil à coudre en polyester à faible allongement et texture douce Ce fil à coudre en polyester offre un faible allongement, aucune élasticité et une bonne tenue des couleurs. Cela convient à la discussion sur l'étirage car ses propriétés mécaniques dépendent de l'orientation du filament et de la vitesse d'absorption. Voir le produit →
Le filament fraîchement filé est trop faible et trop extensible pour être utilisé directement, et l’étirage est l’étape mécanique qui résout les deux problèmes.
Le fil est étiré 3 à 5 fois sa longueur originale entre des rouleaux godets chauffés. Les chaînes polymères s'orientent le long de l'axe des fibres, la ténacité grimpe d'environ 1,5 à 4,0 à 5,5 g/d et l'allongement à la rupture chute de plus de 100 % à 20 à 40 %. La température d'étirage, le rapport de vitesse et la zone de relaxation déterminent l'équilibre entre résistance et retrait.
Pour un fil 75D/36F, le diamètre du trou de filière est proche de 0,2 mm et le taux d'étirage est réglé de manière à ce que l'allongement final reste autour de 30 % ; changez l’un ou l’autre paramètre et la sensation du tissu change même si le nombre de fils ne change pas.
Pour les fils d’habillement, une étape de texturation suit généralement. La texturation par fausse torsion chauffe, tord et détord le filament pour créer un sertissage, tandis que la texturation par jet d'air boucle les filaments avec de l'air comprimé pour créer une structure plus douce et plus volumineuse.
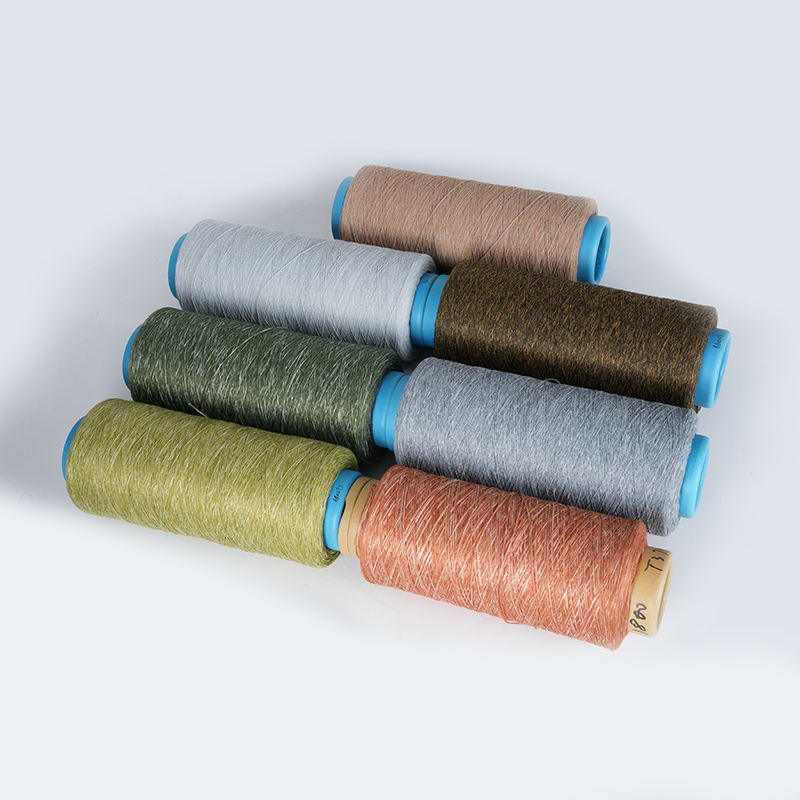 Fil texturé à air coloré pour le tricot et le rembourrage Le fil texturé à l'air imite les fils discontinus et peut imiter la laine, le coton ou le lin. Disponible dans des deniers allant du 160D au 1800D, il est utile pour les tapis, les coussins et les nids d'animaux, ce qui en fait un choix pertinent après les étapes de texturation. Voir le produit →
Le même polyester fondu peut devenir un fil à filaments continus ou une fibre discontinue coupée à une longueur fixe, et le choix modifie le tissu plutôt que simplement le fil.
Brins continus avec une surface lisse et uniforme. Sa faible tendance au boulochage, sa haute résistance et son drapé net en font la valeur par défaut pour les vêtements de sport, les doublures, les rideaux et les fils à coudre.
Coupées en longueurs de 38 à 90 mm, frisées et filées sur systèmes coton ou laine. Il offre une main plus chaude et plus douce, se mélange facilement aux fibres naturelles et domine les polaires, les tricots et les vêtements de travail.
La production d'agrafes ajoute trois étapes après l'étirage : le sertissage, la thermofixation entre 120 et 180 C et la découpe. Le sertissage donne du volume et de la cohésion, le thermofixage verrouille le sertissage en place et la longueur de coupe est adaptée au système de filage qui traitera la fibre.
Le polyester est spécifié par des chiffres plutôt que par des adjectifs, et cinq paramètres couvrent la plupart des risques pratiques d'approvisionnement.
| Paramètre | Gamme typique | Impact pratique |
| Denier par filament | 1,5 à 6,0 | Toucher, revêtement en tissu, uniformité des teintes |
| Ténacité | 4,0 à 5,5 g/j | Résistance des coutures, durabilité de la corde et de la ceinture |
| Allongement à la rupture | 20 à 40% | Extensible et récupération sous forme de tissu |
| Retrait à l'air chaud | 3 à 7% | Stabilité au lavage et au repassage des vêtements |
| Reprise d'humidité | 0,4% | Vitesse de séchage, statique, comportement de teinture du support |
Étant donné que la teinture ne peut pas se faire à ébullition, les raccourcis dans la qualité du polymère se manifestent par une variation de teinte bien avant d'apparaître comme une casse de fil. Effectuez un petit essai d’absorption de colorant sur tout nouveau lot avant de vous engager dans une production en masse.
La plupart des polyesters sont teints sous forme de fils ou de tissus, mais les fibres teintes dans la masse sont colorées pendant le filage, ce qui élimine entièrement le bain de teinture et améliore la solidité des couleurs.
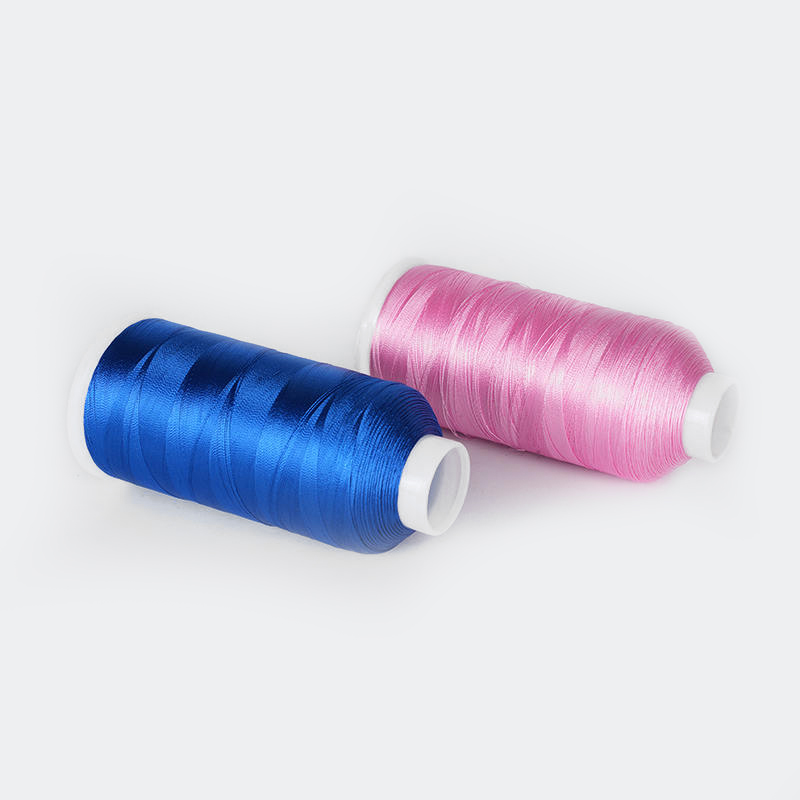 Fil à broder en polyester à haute résistance et élasticité Fabriqué à partir de polyester FDY, ce fil à broder est solide, résistant à la décoloration, élastique et infroissable. Il complète le contexte de la fibre teinte dans la masse en offrant une option durable pour les applications de broderie. Voir le produit →
Le polyester recyclé suit à peu près le même chemin, et seul le point de départ change.
Les bouteilles PET post-consommation sont lavées, floconnées, séchées et fondues, puis repolymérisées ou introduites directement dans une ligne de filage. Le rPET recyclé mécaniquement entre généralement avec un IV inférieur à celui des copeaux frais, de sorte que les producteurs le mélangent avec un polymère vierge ou effectuent une polymérisation à l'état solide pour reconstruire le poids moléculaire.
La certification GRS vérifie l'allégation de contenu recyclé, ce qui est important lorsqu'une marque déclare les émissions textiles de portée 3 ou suit les ratios d'intrants recyclés. Pour le côté matière première, voir comment le fil recyclé est fabriqué et quelles matières premières sont utilisées .
Le polyester vierge nécessite du MEG et du PTA dérivés du pétrole, mais le polyester recyclé remplace jusqu'à 100 % de cette matière première par des bouteilles PET post-consommation. La fibre obtenue est toujours du PET avec les mêmes propriétés chimiques et mécaniques.
Le PET commence à se dégrader sensiblement au-dessus de 300 °C. Le filage est maintenu juste au-dessus du point de fusion, à la température la plus basse qui donne encore un écoulement stable, afin de protéger le poids moléculaire et d'éviter la formation de gel.
Une ligne de filage produit une bobine enroulée en quelques minutes, mais la chaîne complète, du monomère brut au filament prêt à être tissé, prend généralement un à deux jours lorsque la cristallisation, le séchage, l'étirage et la prise sont inclus.
Non. Une fibre discontinue étirée a essentiellement la même ténacité qu’un filament étiré du même denier, car les deux passent par la même étape d’orientation. La différence est tactile et non mécanique.
Votre adresse e-mail ne sera pas publiée. Les champs requis sont marqués *


